固晶结构与灯珠的关系
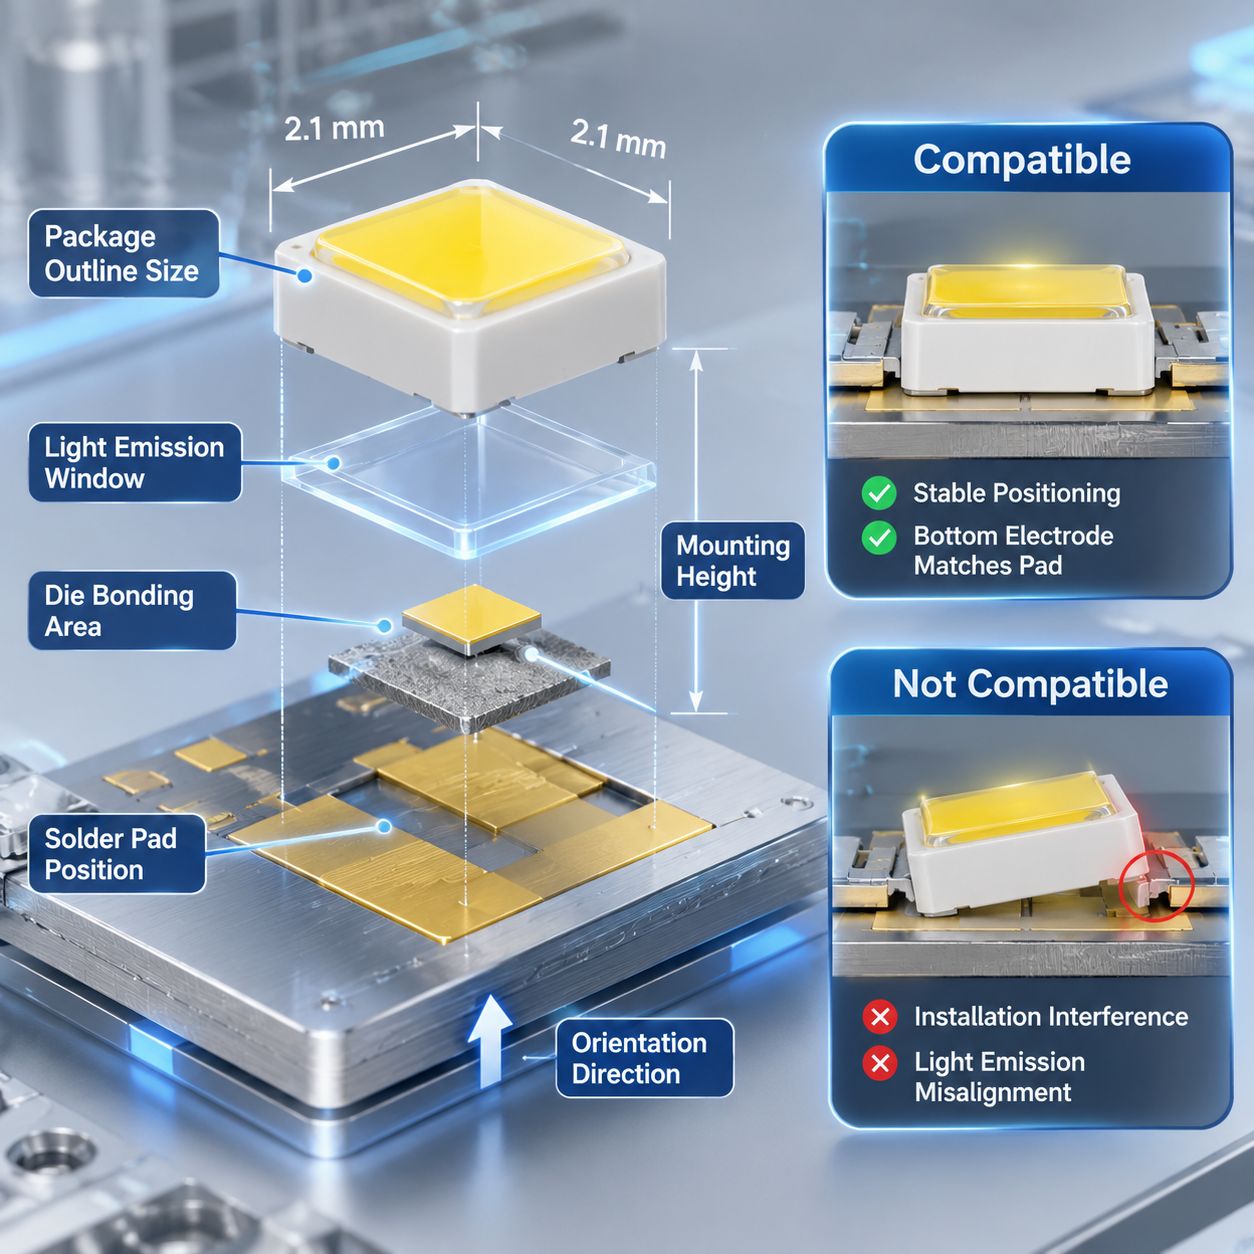
固晶结构兼容 2121 灯珠,重点在于确认灯珠封装尺寸、焊盘位置、固晶区域和装配空间是否匹配。2121通常指灯珠外形尺寸类别,但不同供应商的电极布局、底部结构和工艺要求可能存在差异,不能只依据型号判断是否能够直接使用。
在结构设计阶段,应同步核对灯珠外形尺寸、发光面高度、引脚或焊盘方向,以及灯珠与基板之间的定位关系。若结构预留不足,可能出现装配干涉、焊接偏移或出光位置变化等问题。
需要核对的关键尺寸
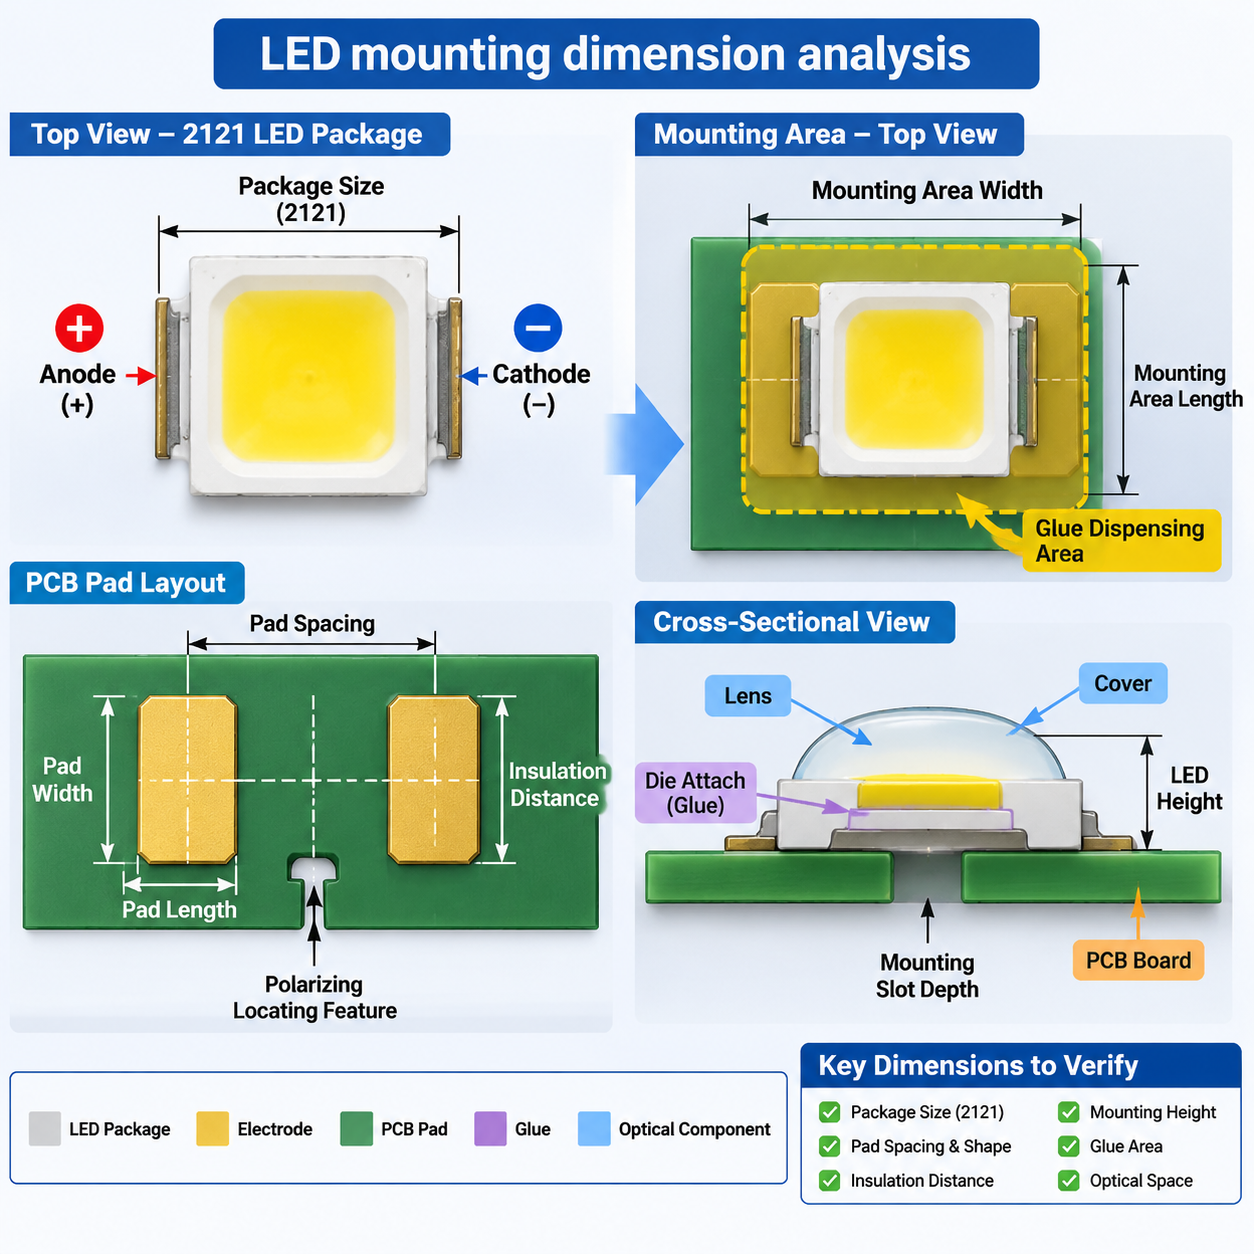
固晶区域尺寸
固晶区域应覆盖灯珠底部的有效安装范围,并为点胶、贴装和焊接工艺预留必要空间。区域过小会增加定位难度,区域过大则可能影响相邻元件布局或造成材料溢出。
焊盘与电极位置
需要将灯珠底部电极位置与基板焊盘逐一对应,确认焊盘间距、形状、方向和绝缘距离。对于正负极方向明确的灯珠,还应检查结构是否具备防呆或定位设计,减少反向装配风险。
高度与出光位置
灯珠顶部高度会影响透镜、面罩、导光结构和外壳之间的配合。若固晶结构改变了灯珠安装高度,可能导致出光面不平整,或使后续光学部件无法正常装配。
相邻元件间距
应检查2121灯珠与电阻、驱动元件、连接器及其他发光元件之间的距离。密集排布时,还要考虑焊接热影响、返修空间和装配工具的可操作范围。
结构兼容性的确认流程
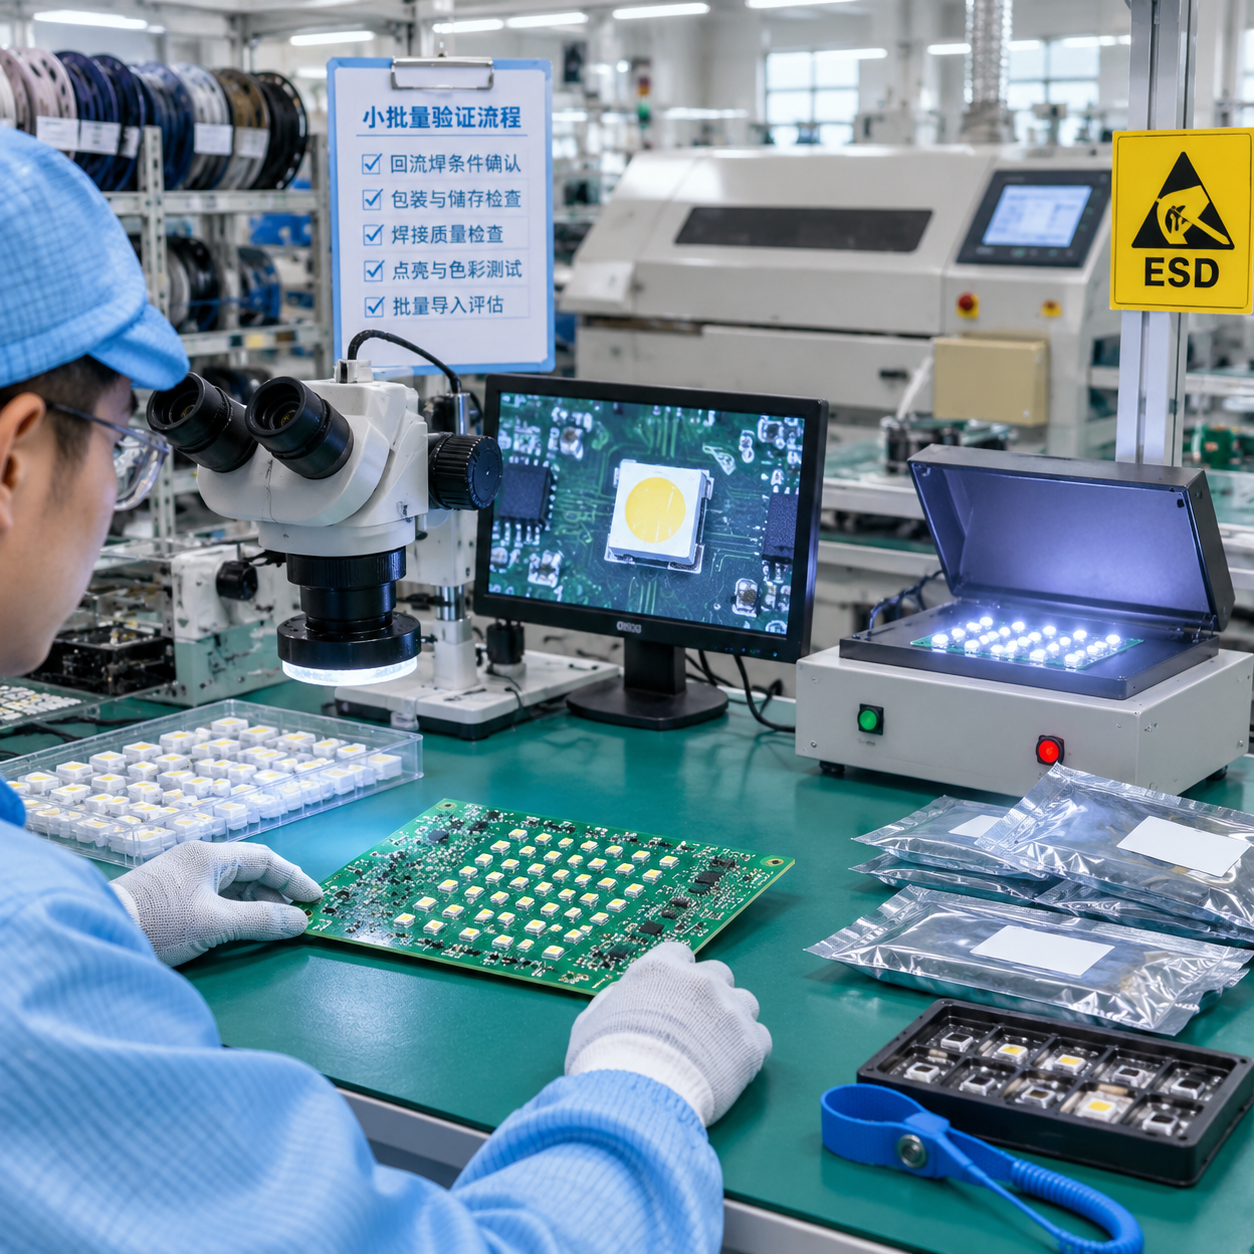
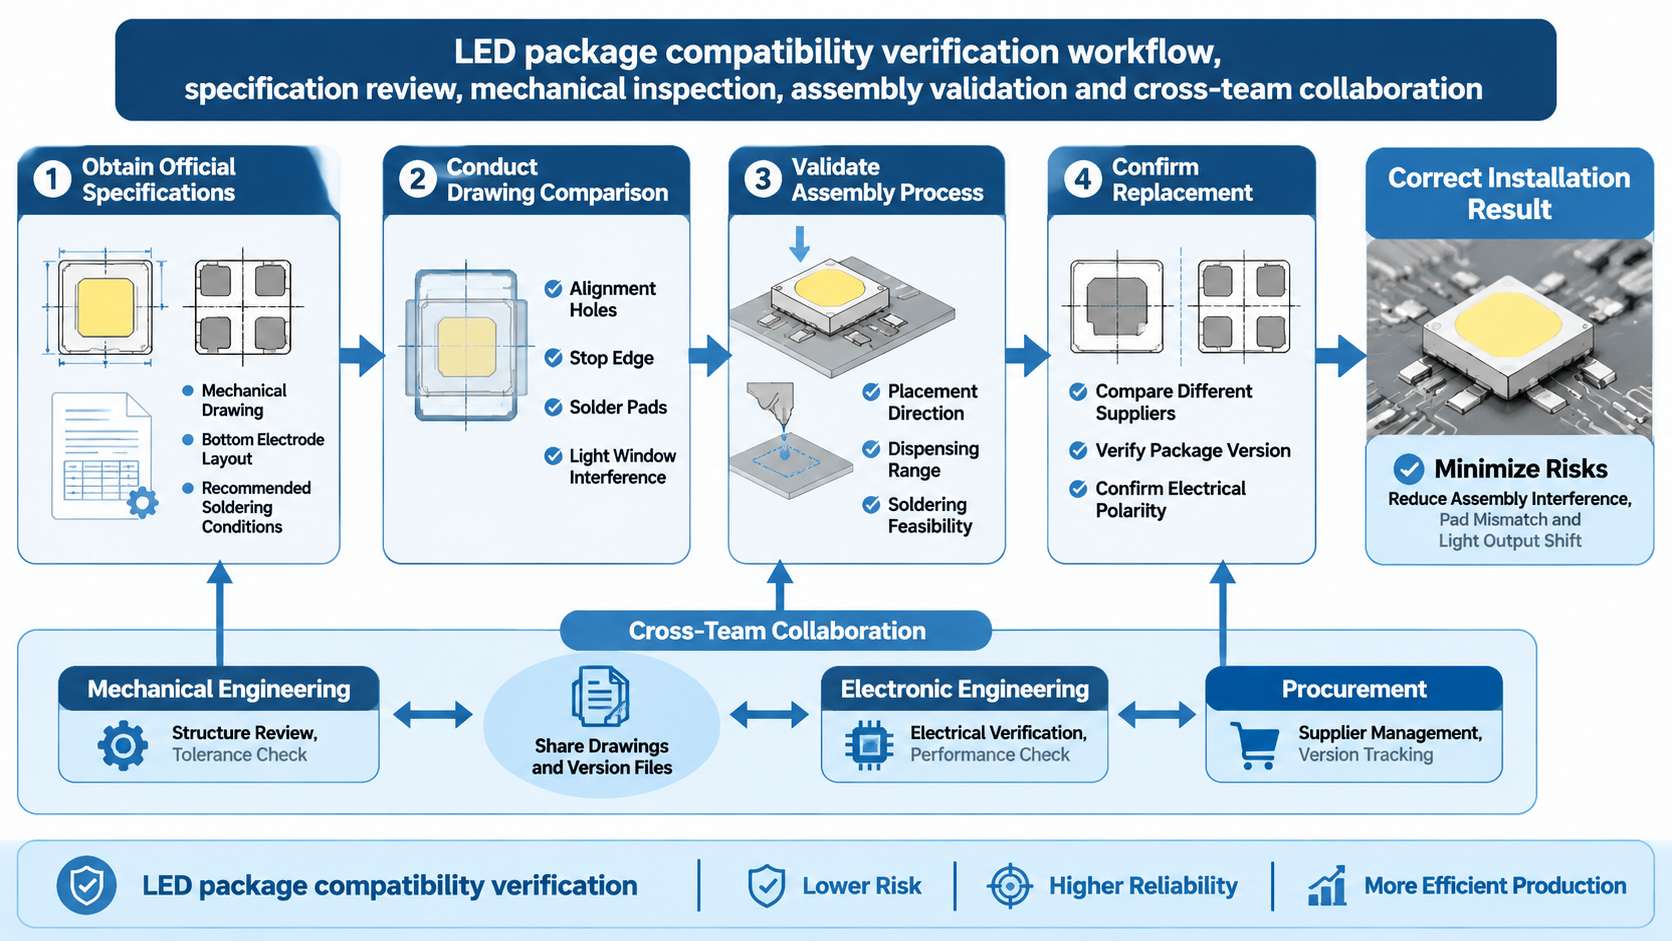
首先获取待使用灯珠的正式规格资料,重点查看外形图、焊盘图、推荐焊接条件和装配注意事项。资料不完整时,不宜仅凭外观或型号完成结构定版。
随后将灯珠尺寸与固晶结构图纸进行比对,确认定位孔、限位边、焊盘和出光窗口之间不存在干涉。对于已经量产的结构,还应检查替换灯珠是否会影响面罩、透镜或密封件的配合。
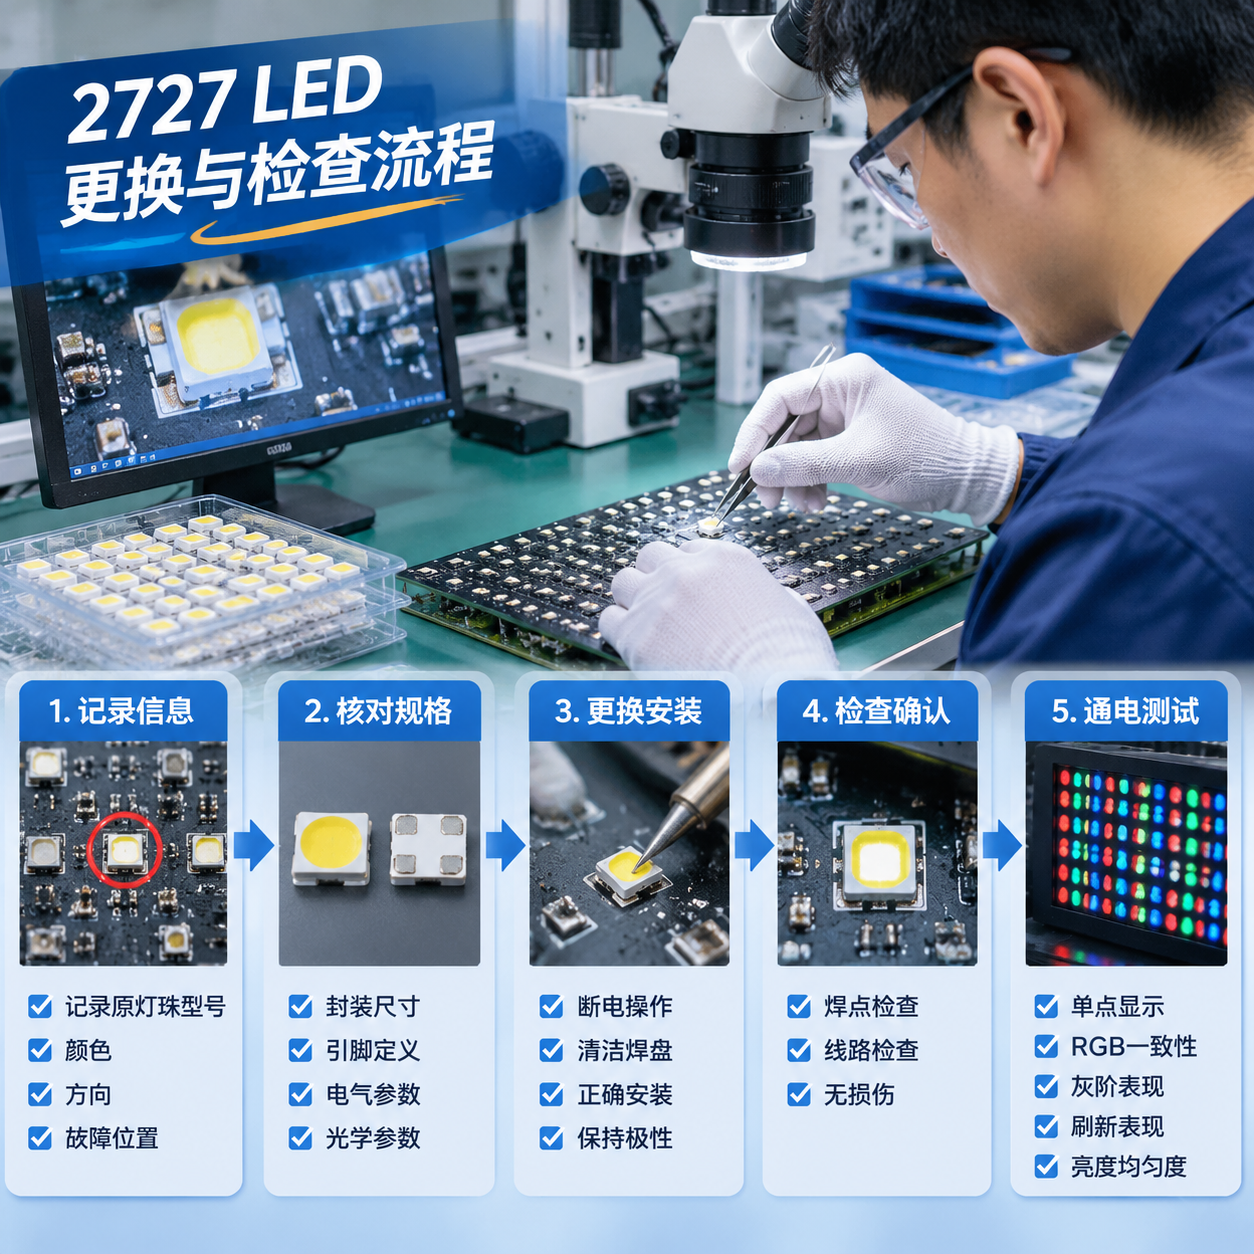
完成图纸核对后,可结合实际装配方式确认贴装方向、点胶范围和焊接可行性。涉及供应商替换时,应重新确认灯珠底部结构和电气极性,避免将不同封装版本视为完全相同的零件。
常见不兼容情况
型号相同但底部布局不同
部分灯珠虽然同属2121尺寸类别,但电极排列或焊盘尺寸可能不同。直接替换可能造成短路、虚焊或无法准确贴装。
固晶槽深度不匹配
固晶槽过浅,灯珠可能高出结构表面;固晶槽过深,则可能影响焊接、点胶或发光效果。槽深应结合灯珠实际高度与装配材料共同确认。
出光窗口位置偏移
当灯珠中心位置与透镜、面罩或导光孔不一致时,容易出现亮度分布不均或发光中心偏移。结构定位不能只看外轮廓,还需核对发光区域。
工艺空间不足
即使外形能够装入,若焊盘周围没有足够操作空间,也可能在生产过程中出现贴装偏位、焊料连锡或返修困难。
设计与采购协同
结构工程、电子工程和采购环节应使用同一版本的灯珠规格资料。供应商更换型号或封装版本时,应及时同步外形图、底部电极图和推荐工艺要求。
恒彩电子在确认固晶结构时,可先依据具体灯珠规格和产品结构进行尺寸核对,再判断是否需要调整焊盘、定位方式或出光窗口。对于尚未确定的尺寸,应在图纸中保留待确认项,避免在信息不足时直接定型。
结语
固晶结构兼容2121灯珠,需要同时检查外形、焊盘、安装高度、定位关系、出光位置和工艺空间。只有将灯珠资料与实际结构逐项比对,才能降低装配干涉和替换不匹配的风险。