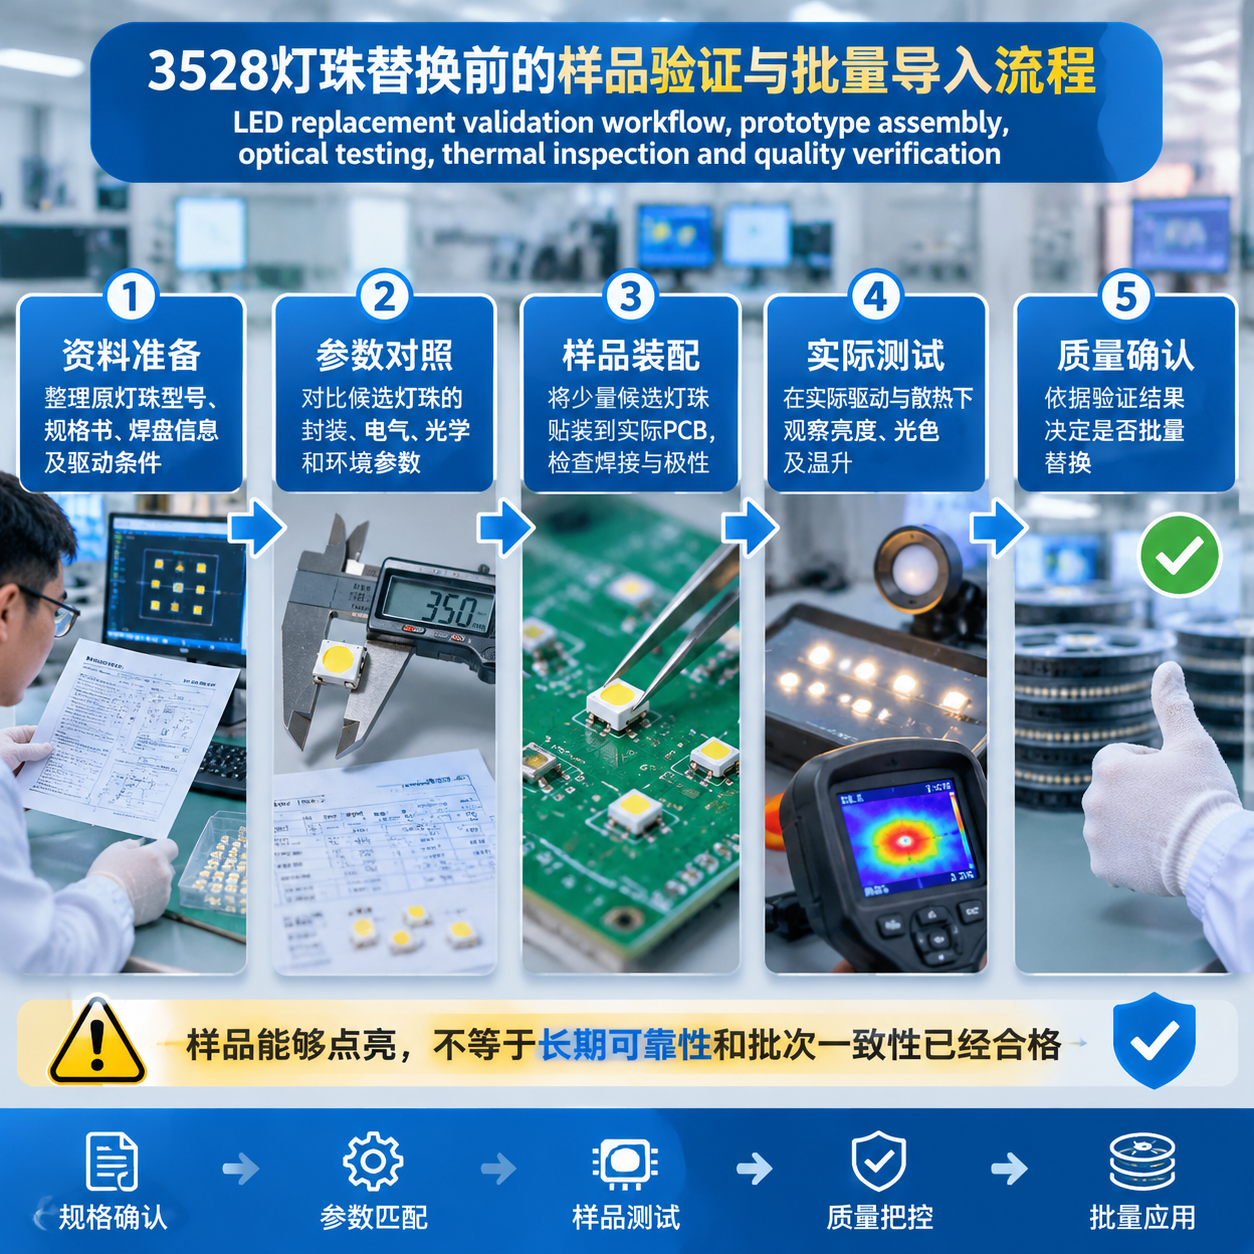
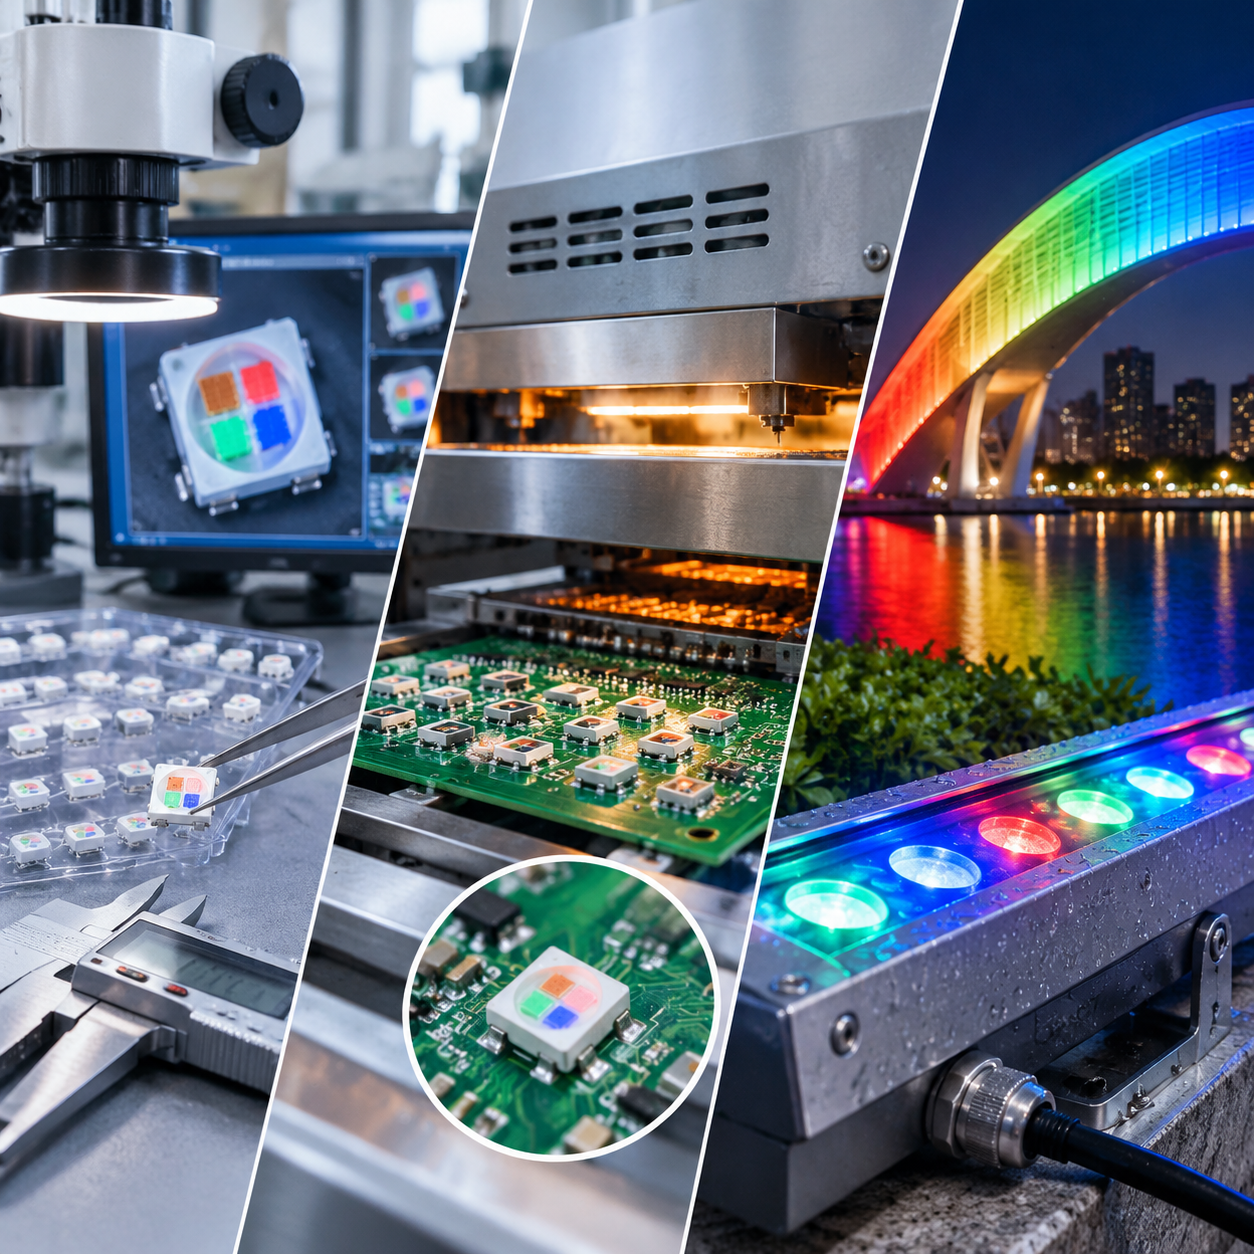
演出租赁屏维修灯珠时,不能发现黑点后立即拆卸。单颗灯珠不亮,可能是灯珠本身损坏,也可能与驱动芯片、供电线路、排线接口或焊盘断裂有关。先定位故障,再进行更换和焊接,能够减少重复返修和二次损坏。
常见故障表现
单颗灯珠不亮
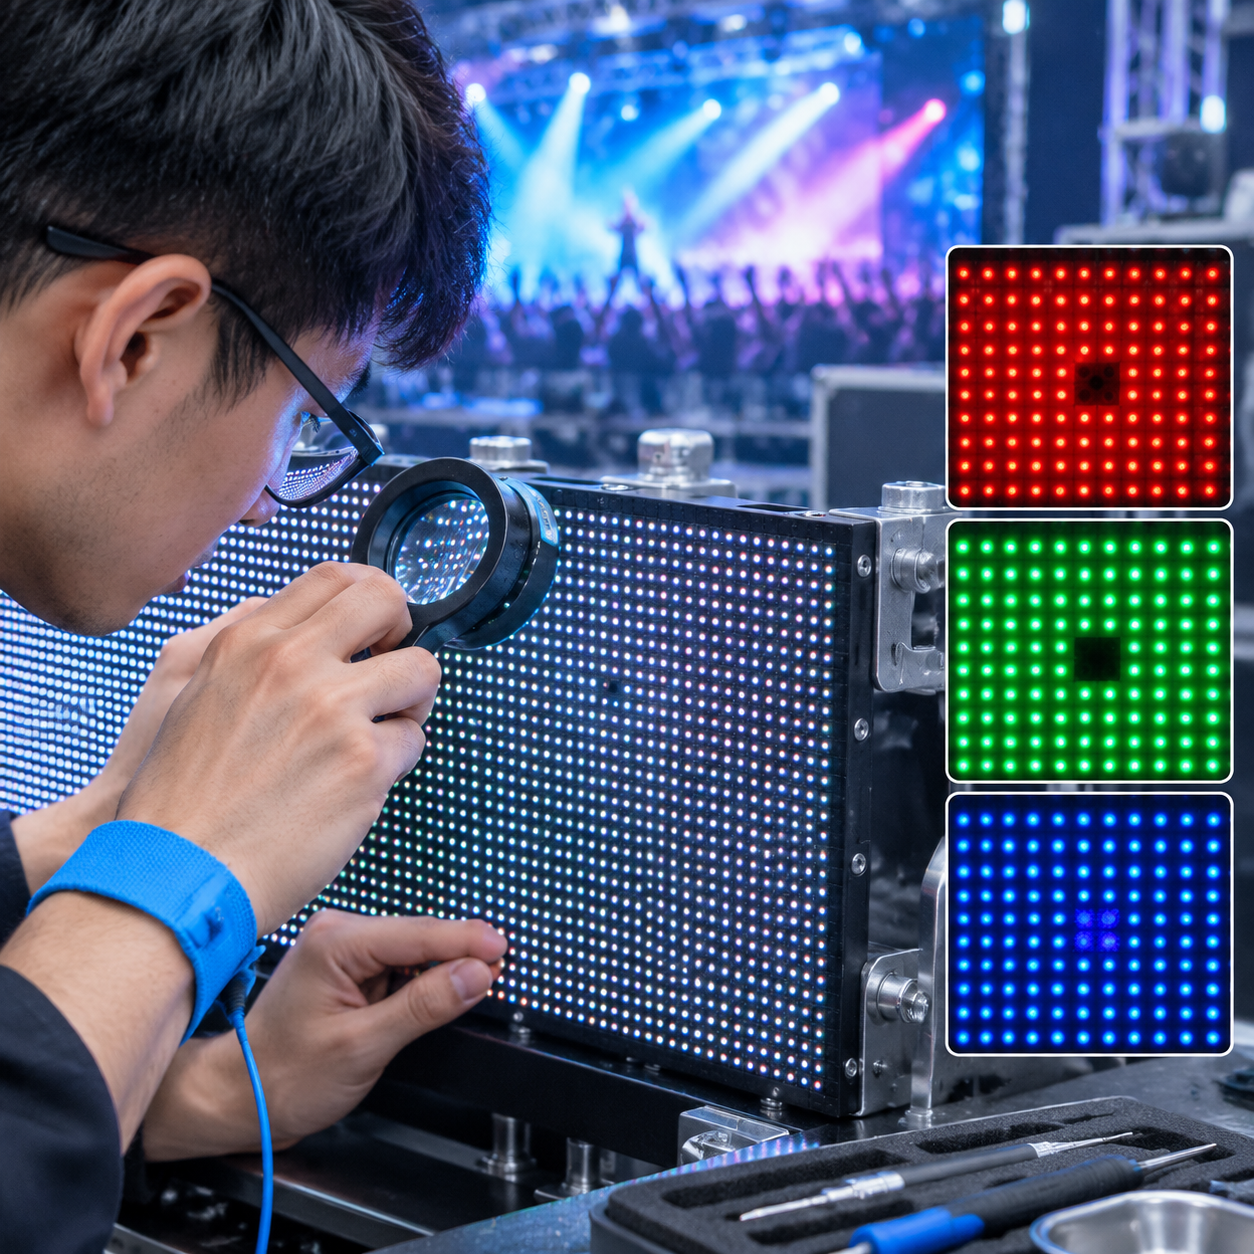
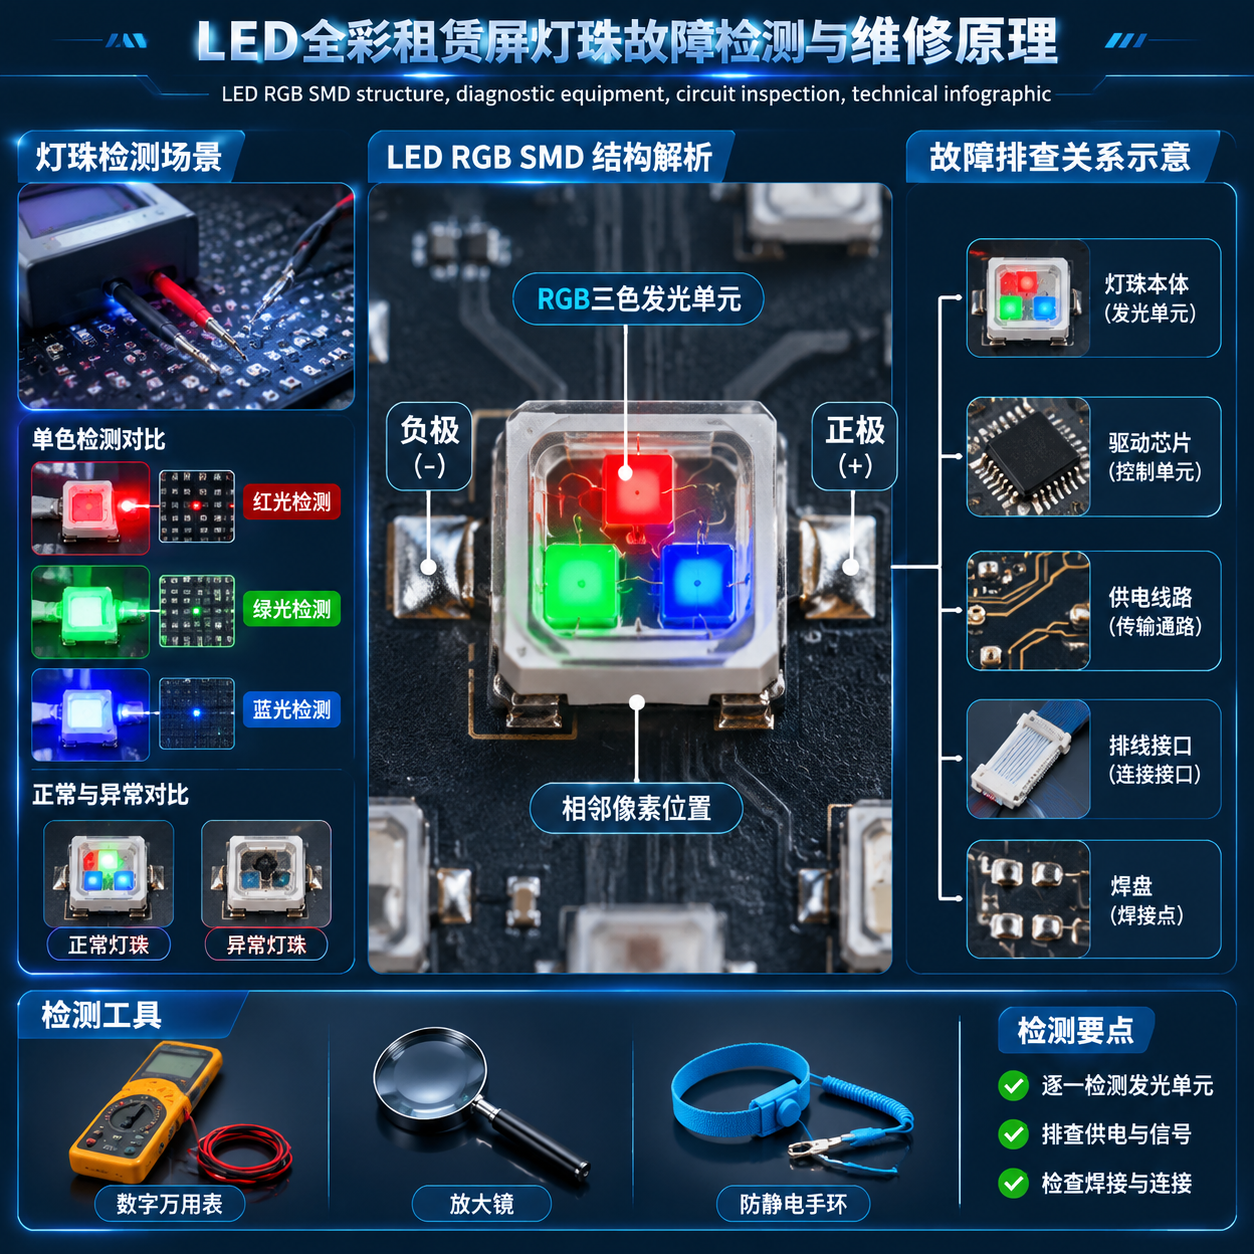
播放白色画面时,损坏位置通常会显示为黑点。播放红、绿、蓝三种纯色后,可以进一步判断灯珠内部具体的发光单元是否异常。
全彩灯珠内部一般包含红、绿、蓝三个发光单元。某一种颜色损坏后,灯珠不一定完全熄灭,也可能出现偏色。因此,不能只通过白色画面判断灯珠是否损坏。
整行或整列异常
如果多个灯珠同时不亮,应检查行线、列线、驱动芯片、排线和供电接口。演出租赁屏经常拆装和运输,连接器松动、焊点开裂和板间接触不良都可能造成整行或整列异常。
可以先标记故障区域,再与相邻灯板进行对比。如果只有一块灯板异常,灯板本身出现问题的可能性较高;如果多块灯板在相同位置出现异常,则需要继续排查控制系统和连接线路。
局部发暗或颜色不一致
局部发暗不一定代表灯珠损坏,也可能与灯珠参数不匹配、面罩划伤、封装胶体异常或散热不良有关。更换灯珠时,如果亮度等级、波长或封装规格不同,维修后容易出现色差。
维修前的工具与防护
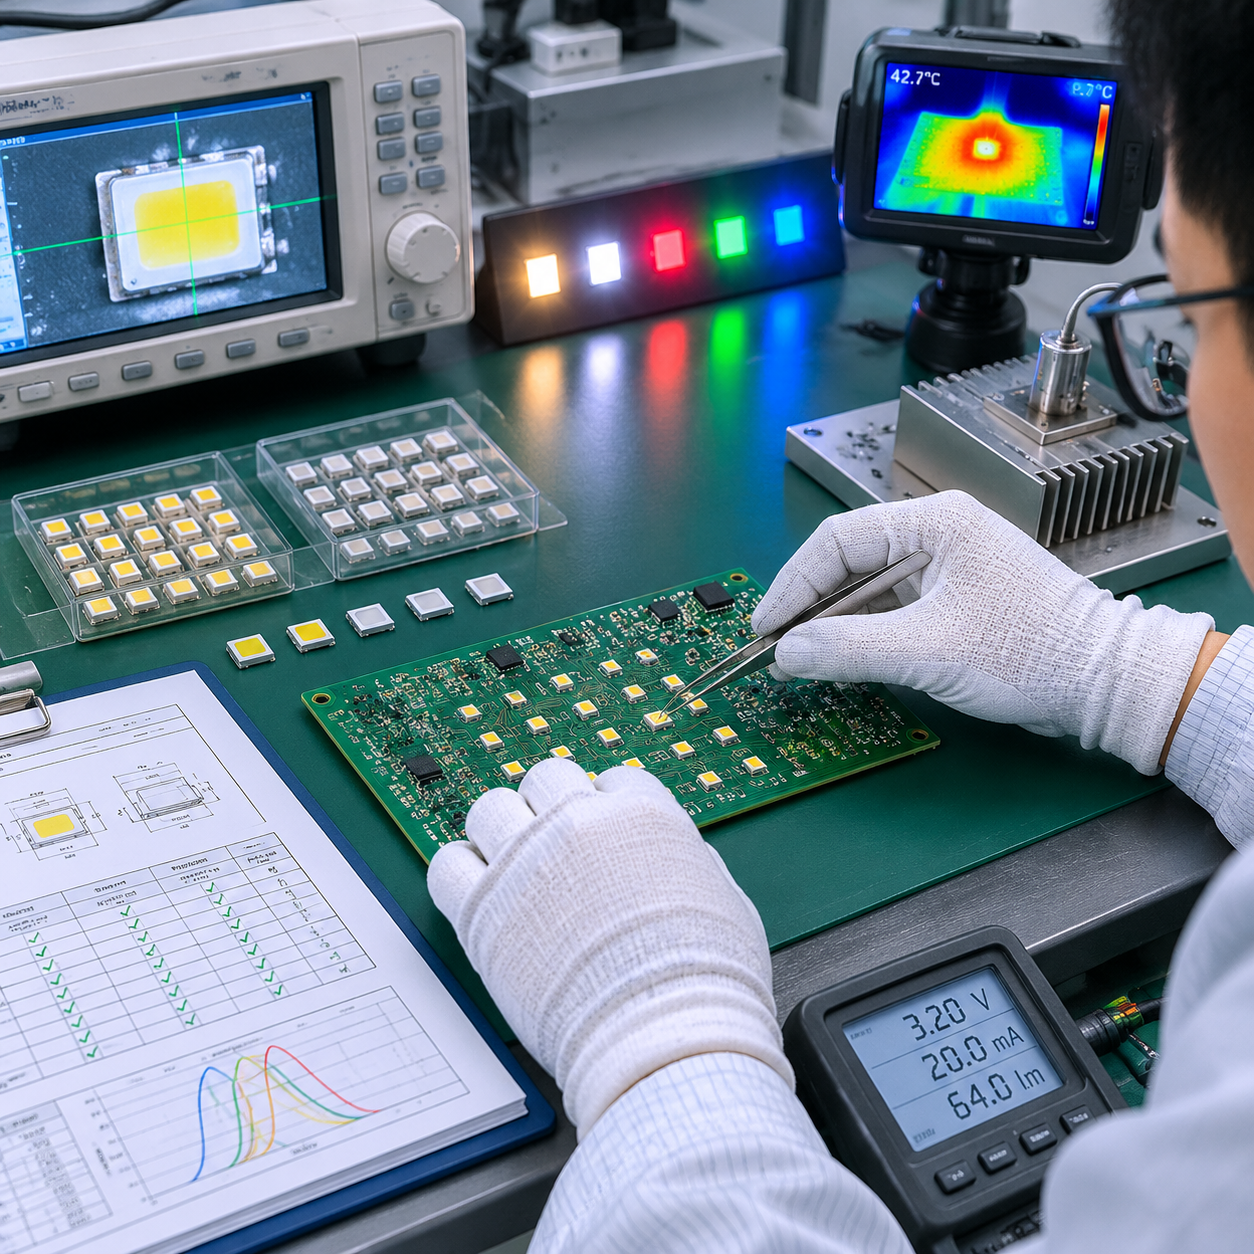
常用检测和返修工具包括:
- 数字万用表,用于测量供电和线路通断。
- LED灯珠测试仪,用于观察红、绿、蓝三色发光状态。
- 可调直流电源,用于低电流检测。
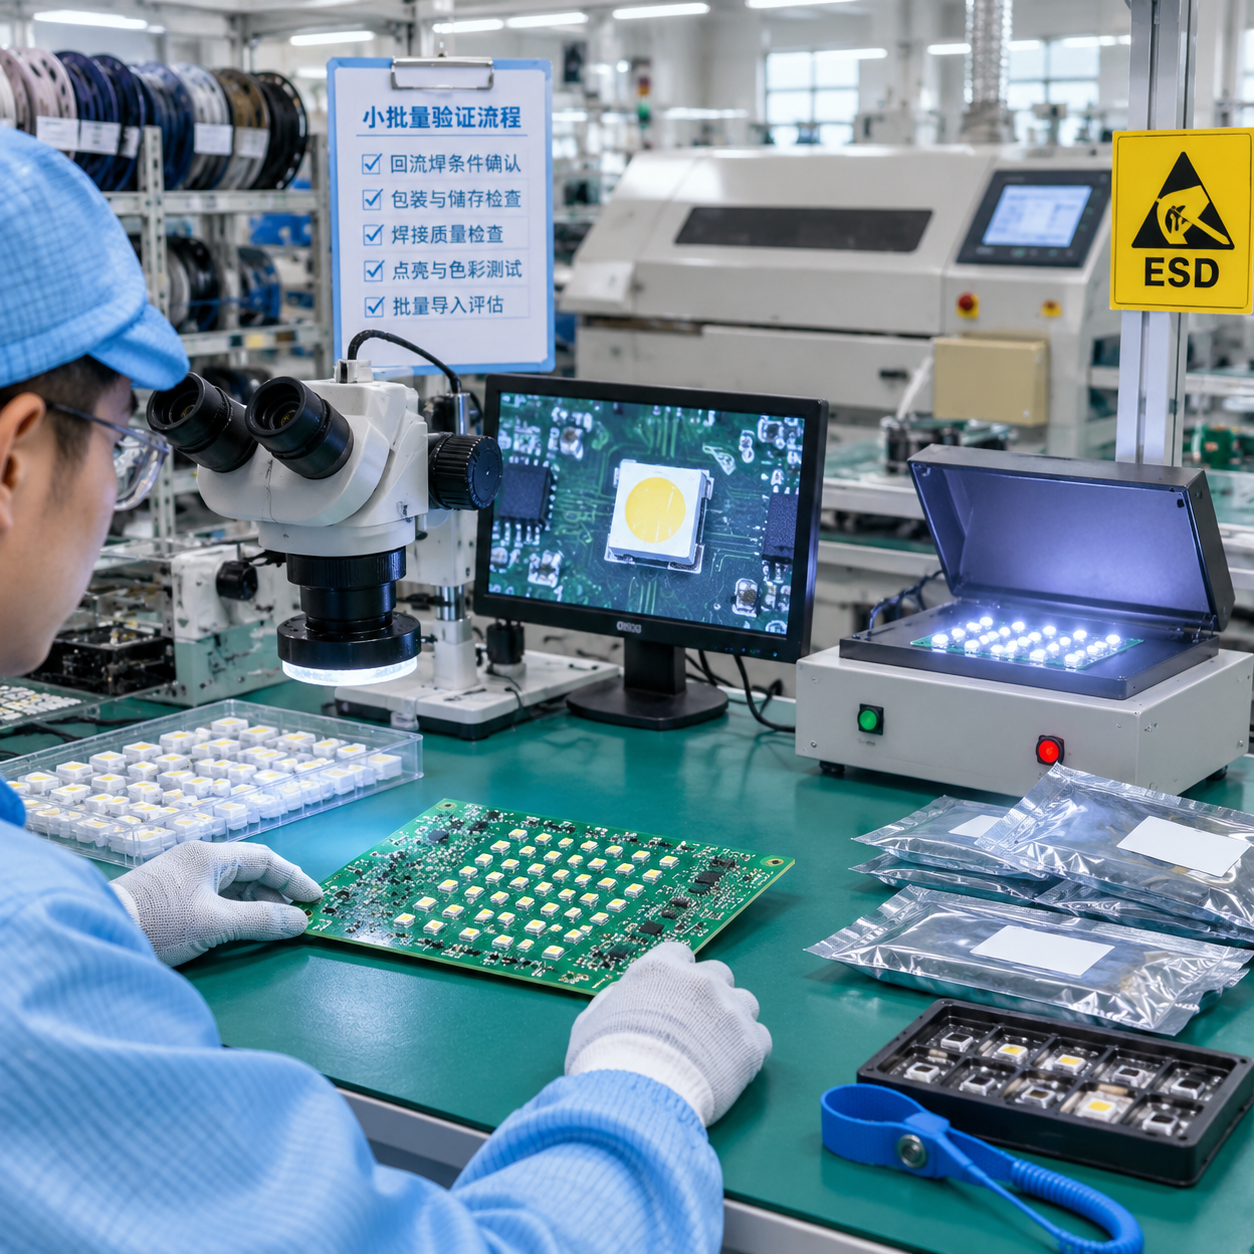
- 放大镜或显微镜,用于检查焊点和焊盘。
- 防静电手环与防静电垫,用于保护驱动芯片。
- 热风返修台,用于拆卸和安装表贴灯珠。
- 恒温烙铁、镊子、吸锡带、助焊剂和无水酒精,用于清理与焊接。
维修前必须断开电源,并等待电容放电。操作时佩戴护目镜,避免热风吹起焊锡。工作台应保持干燥、整洁,工具和人员做好接地,减少静电对灯珠和驱动元件的影响。
备件灯珠的选择
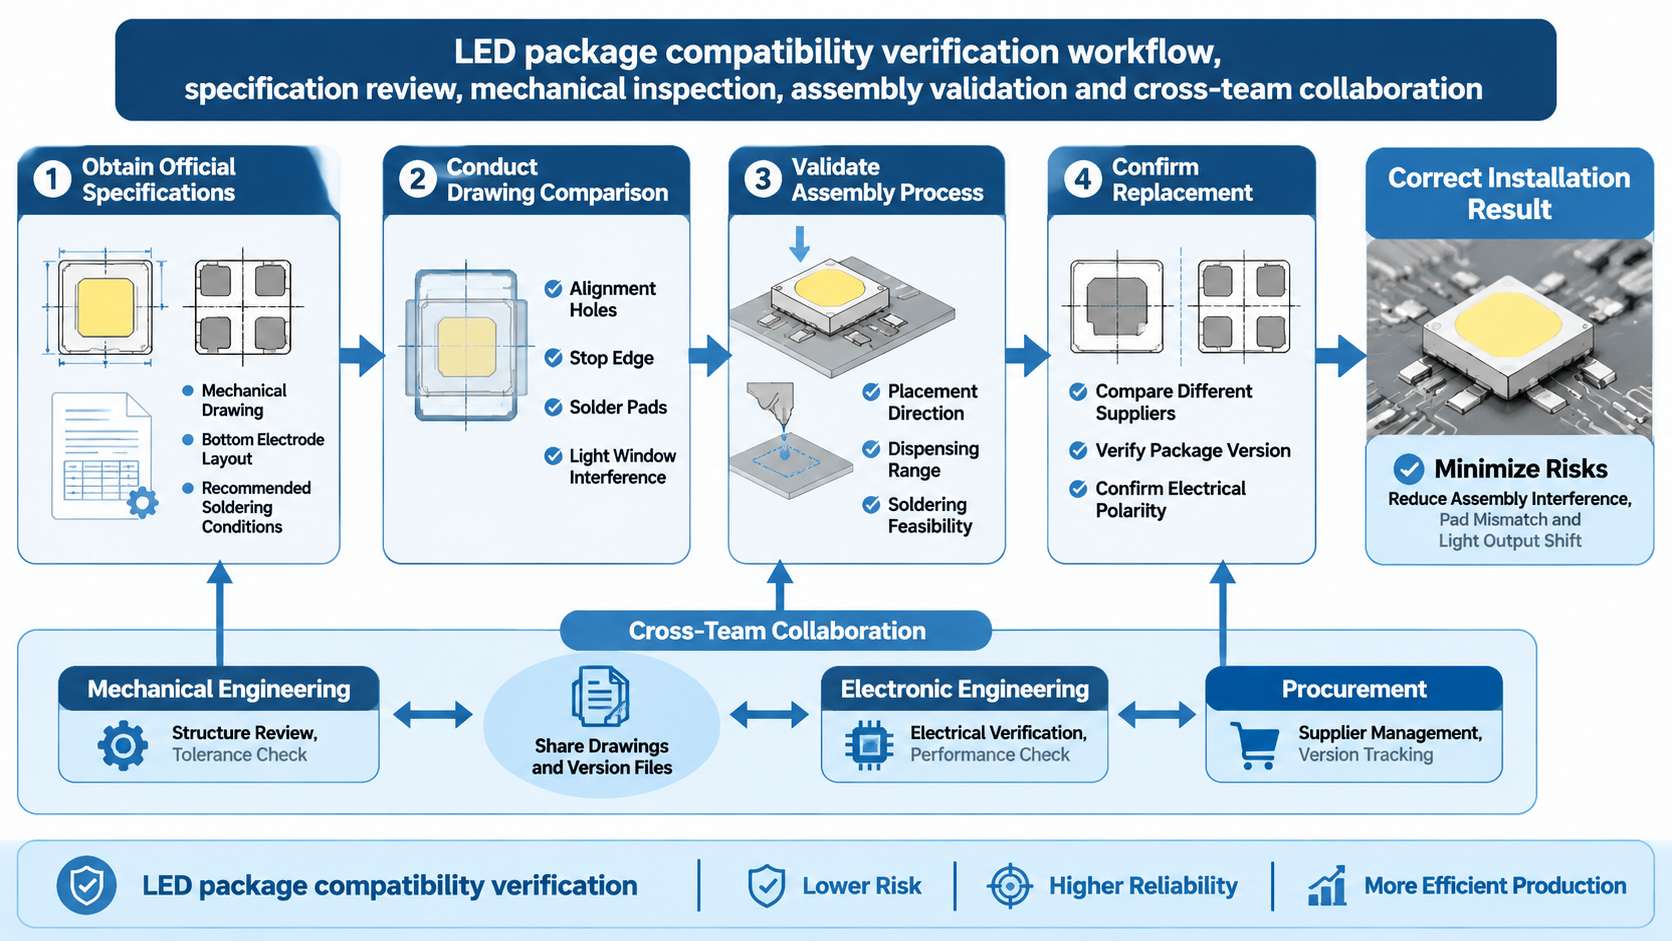
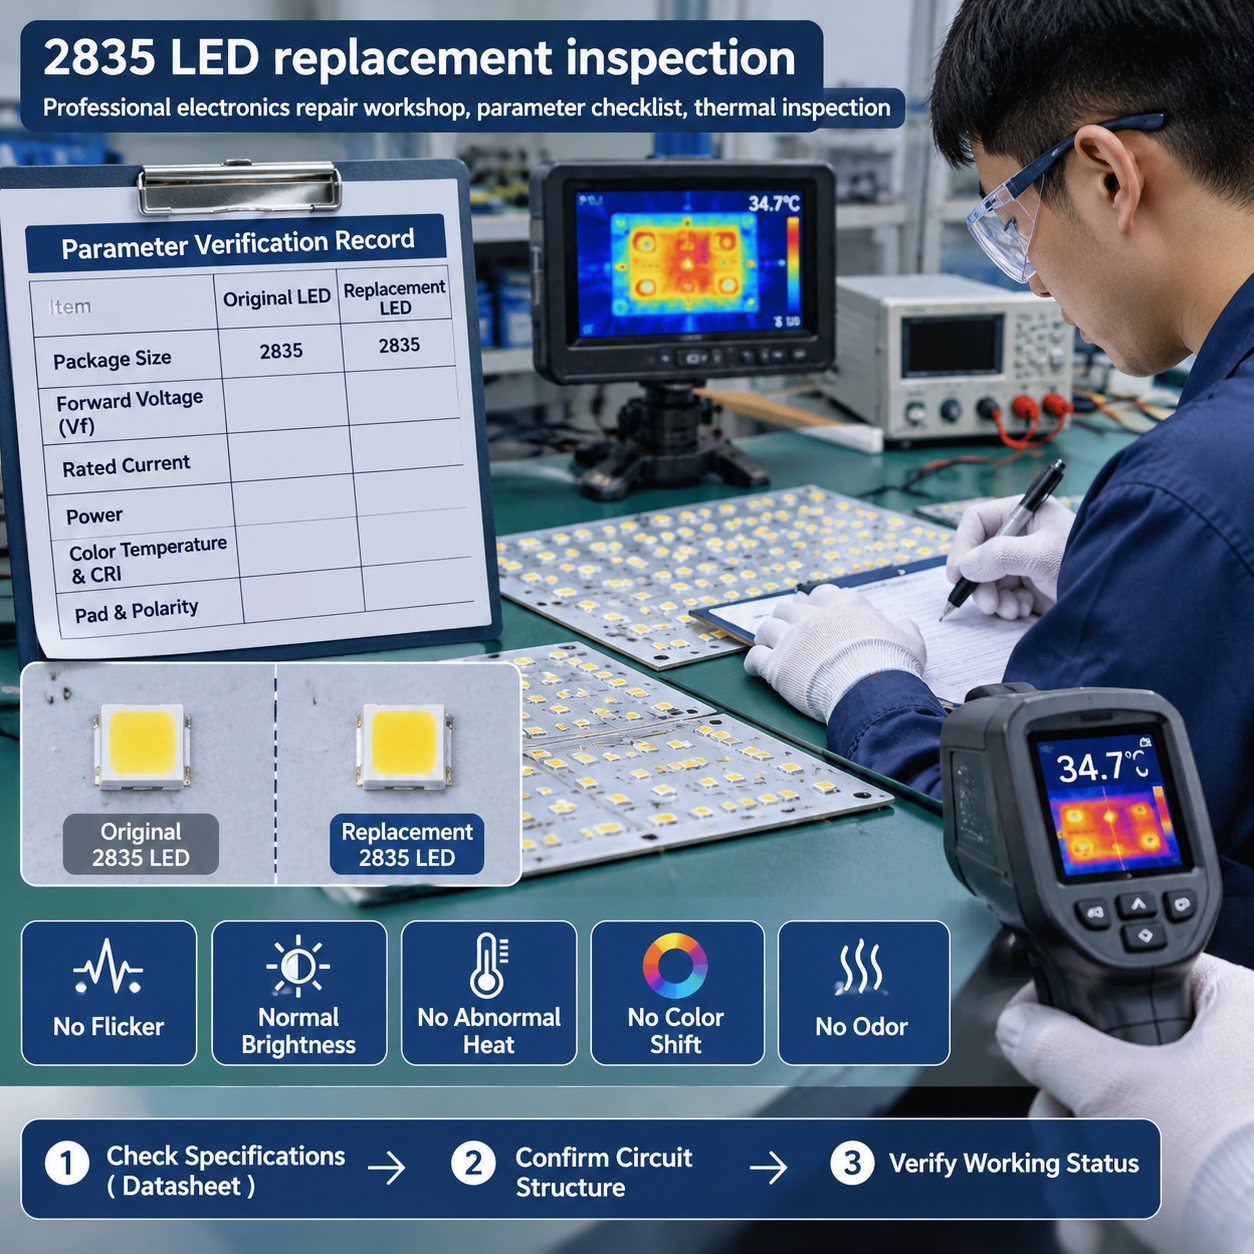
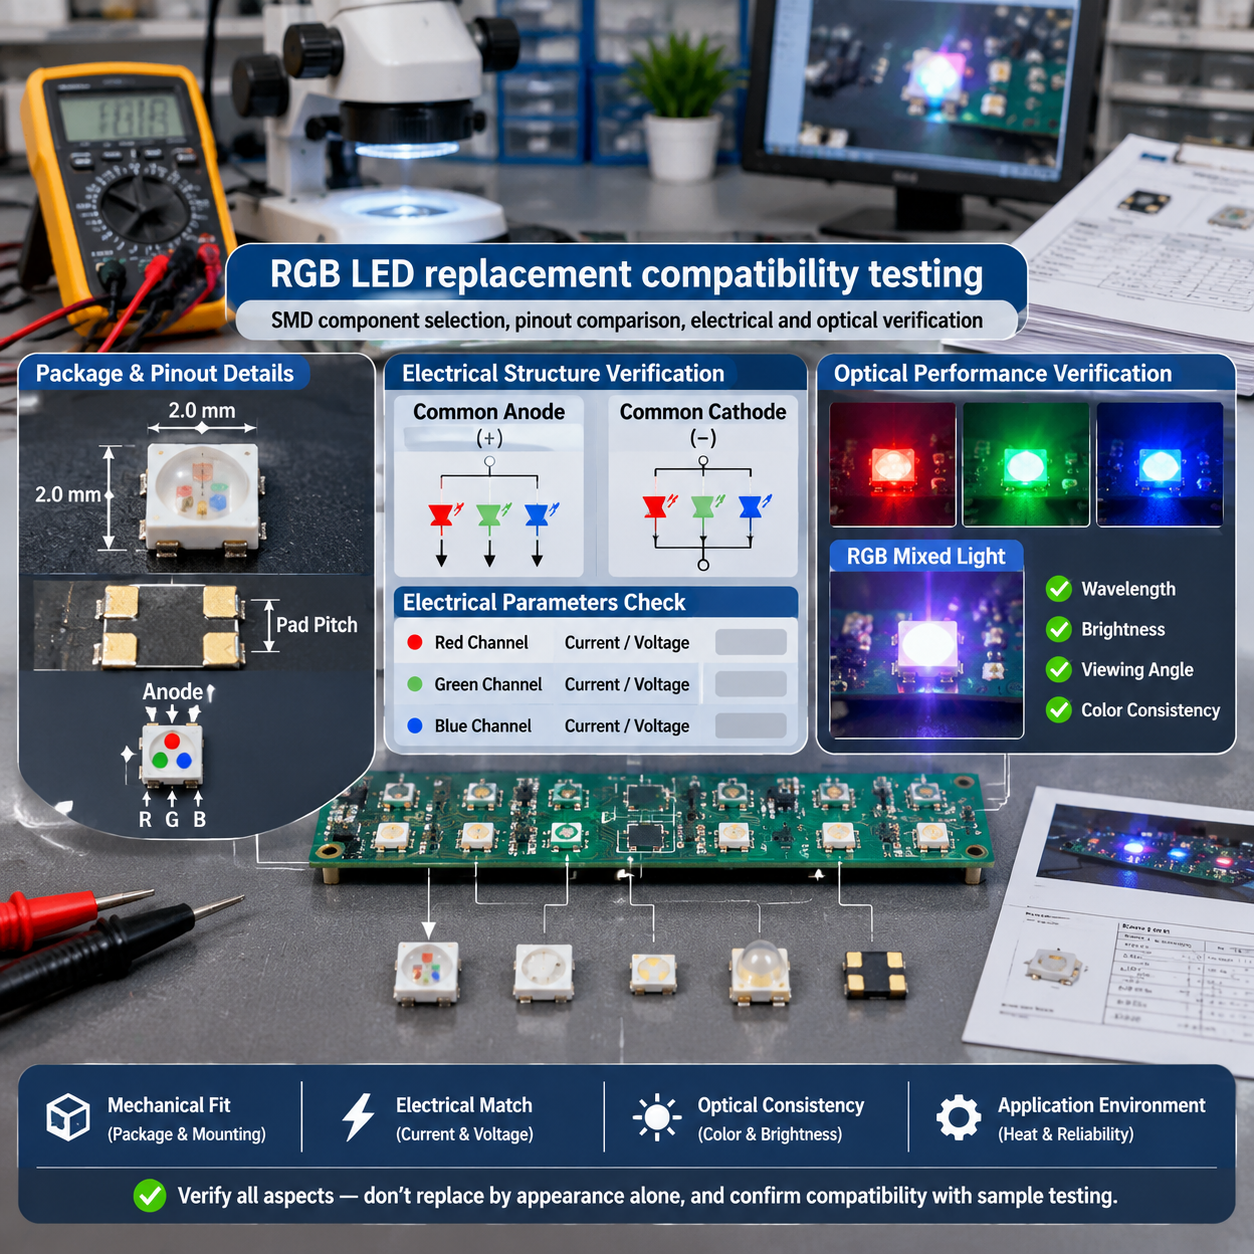
替换灯珠不能只看外观尺寸,还应核对以下参数:
- 封装尺寸和外形结构。
- 红、绿、蓝三色的波长范围。
- 工作电压和工作电流。
- 正负极方向与脚位排列。
- 亮度等级和发光角度。
- 灯板对应的像素间距。
- 驱动方式和安装工艺要求。
如果原灯珠型号无法确认,可以查看同批次灯珠标识、灯板物料信息或生产资料。尽量选择同型号、同批次和相近参数的备件,避免维修后出现亮度差异和色彩偏移。
判断灯珠是否损坏
使用测试仪初步检测
将灯板与系统断开,再使用适配的测试仪,从较低电流开始检测。观察灯珠是否能够正常显示红、绿、蓝三种颜色。如果只有一种颜色不亮,可以初步判断对应发光单元存在异常。
测试时不要长时间施加过高电流。灯珠体积较小,散热能力有限,电流过大可能造成额外热损伤,影响后续判断。
对比相邻灯珠
选择同一行或同一列的正常灯珠进行对比,观察亮度、颜色和点亮反应。如果故障灯珠与周围灯珠表现明显不同,灯珠本身损坏的可能性较高。
如果相邻灯珠也同时不亮,应继续检查焊盘、线路和驱动输出。测量灯珠两端电压时,应选择合适的测量档位,避免直接短接线路。
检查供电和连接线路
重点检查驱动芯片输出端、排线插座、供电接口和板间连接器。反复装卸后,连接器可能出现松动,排线也可能出现接触不良。重新插拔并固定接口后,观察故障位置是否发生变化,有助于判断问题是否来自连接部分。
拆除损坏灯珠
固定灯板并清洁表面
将灯板平放在防静电工作台上。较大的灯板需要用软垫均匀支撑背面,避免局部悬空受力。使用无水酒精清洁故障区域,清除灰尘、油污和残留胶体,待表面完全干燥后再加热。
控制热风温度和风量
热风温度应根据灯珠规格、焊锡类型和灯板结构调整。温度过低,焊锡没有充分熔化,强行取下会拉伤焊盘;温度过高,可能使面罩、线路板和周围元件受热变形。
风量也应适中。风量过大可能吹动附近元件,风量过小则会造成局部受热不均。正式维修前,建议在废旧灯板上确认操作参数。
取下灯珠并检查焊盘
焊锡充分熔化后,用镊子沿垂直方向轻轻取下灯珠,避免左右扭动。如果灯珠无法取下,不应强行拉拽,应继续加热至焊锡完全进入流动状态。
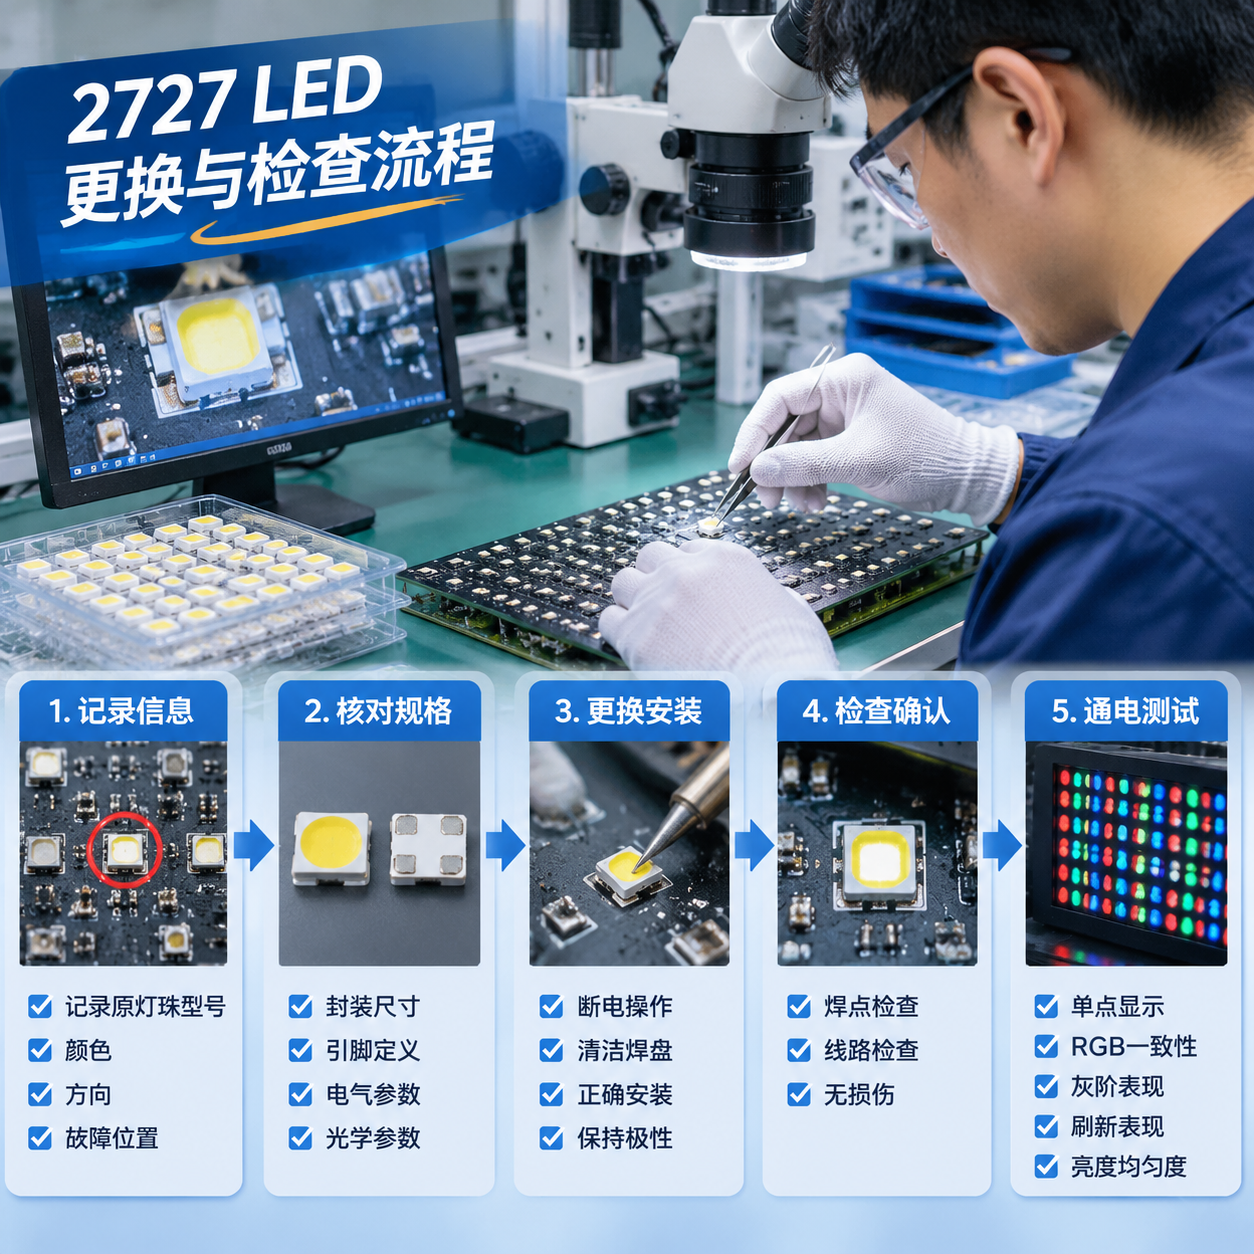
取下灯珠后,检查焊盘是否翘起、断裂、脱落或氧化。焊盘受损时不能直接安装新灯珠,需要根据线路走向进行修复,严重时应更换灯板模块。
新灯珠的安装与焊接
清理焊盘
使用吸锡带和少量助焊剂清除旧焊锡,使焊盘保持平整。焊锡过厚会导致灯珠高度不一致,焊锡过少则可能造成接触不牢。清理后,用放大镜检查焊盘边缘和表面状态。
确认方向与位置
根据缺口、标记点或脚位排列确认灯珠方向。将灯珠放在焊盘中心,使各引脚与对应焊点对齐。灯珠不能倾斜,也不能碰撞相邻元件。像素间距较小时,位置偏差会影响出光角度和画面均匀性。
完成焊接并检查
使用低风量热风使焊锡均匀熔化,待灯板自然降温后再进行检查。不要立即用冷风猛吹,也不要马上按压灯珠,避免焊点因温度变化或外力作用产生裂纹。
重点检查以下内容:
- 焊点是否完整。
- 是否存在连锡或虚焊。
- 灯珠是否歪斜。
- 灯珠底部是否与焊盘充分接触。
- 周围元件是否移位。
- 焊盘是否出现脱落。
发现连锡时,可加入少量助焊剂,再用恒温烙铁处理。处理后必须重新检测,确认线路没有短路。
更换后的测试流程
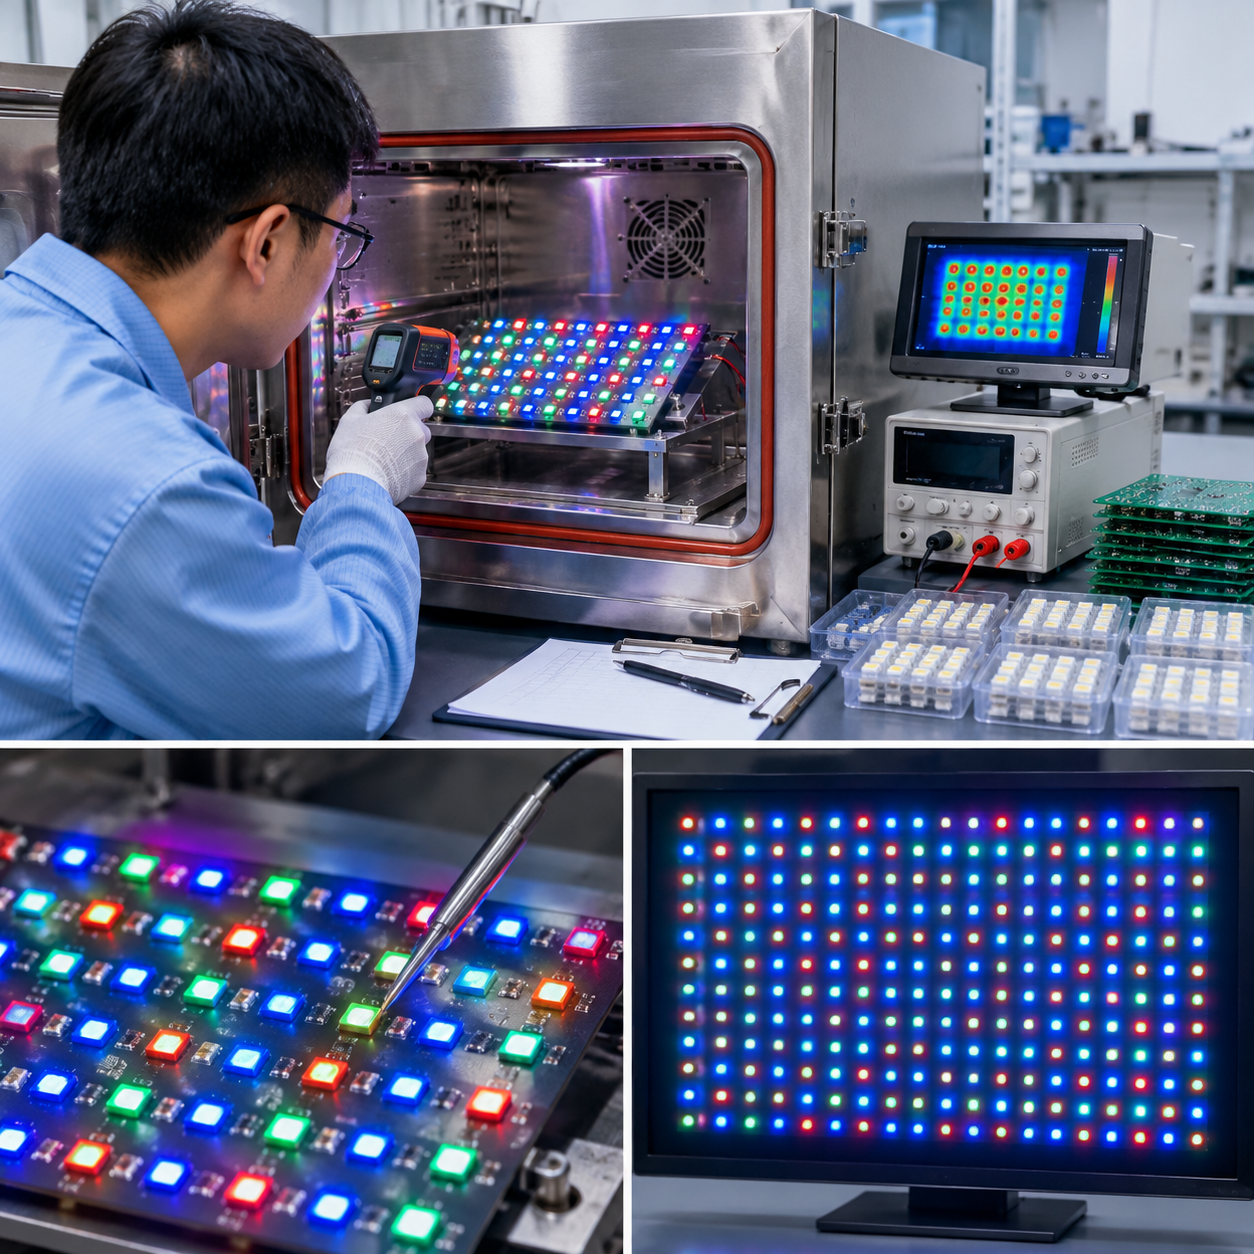
单色测试
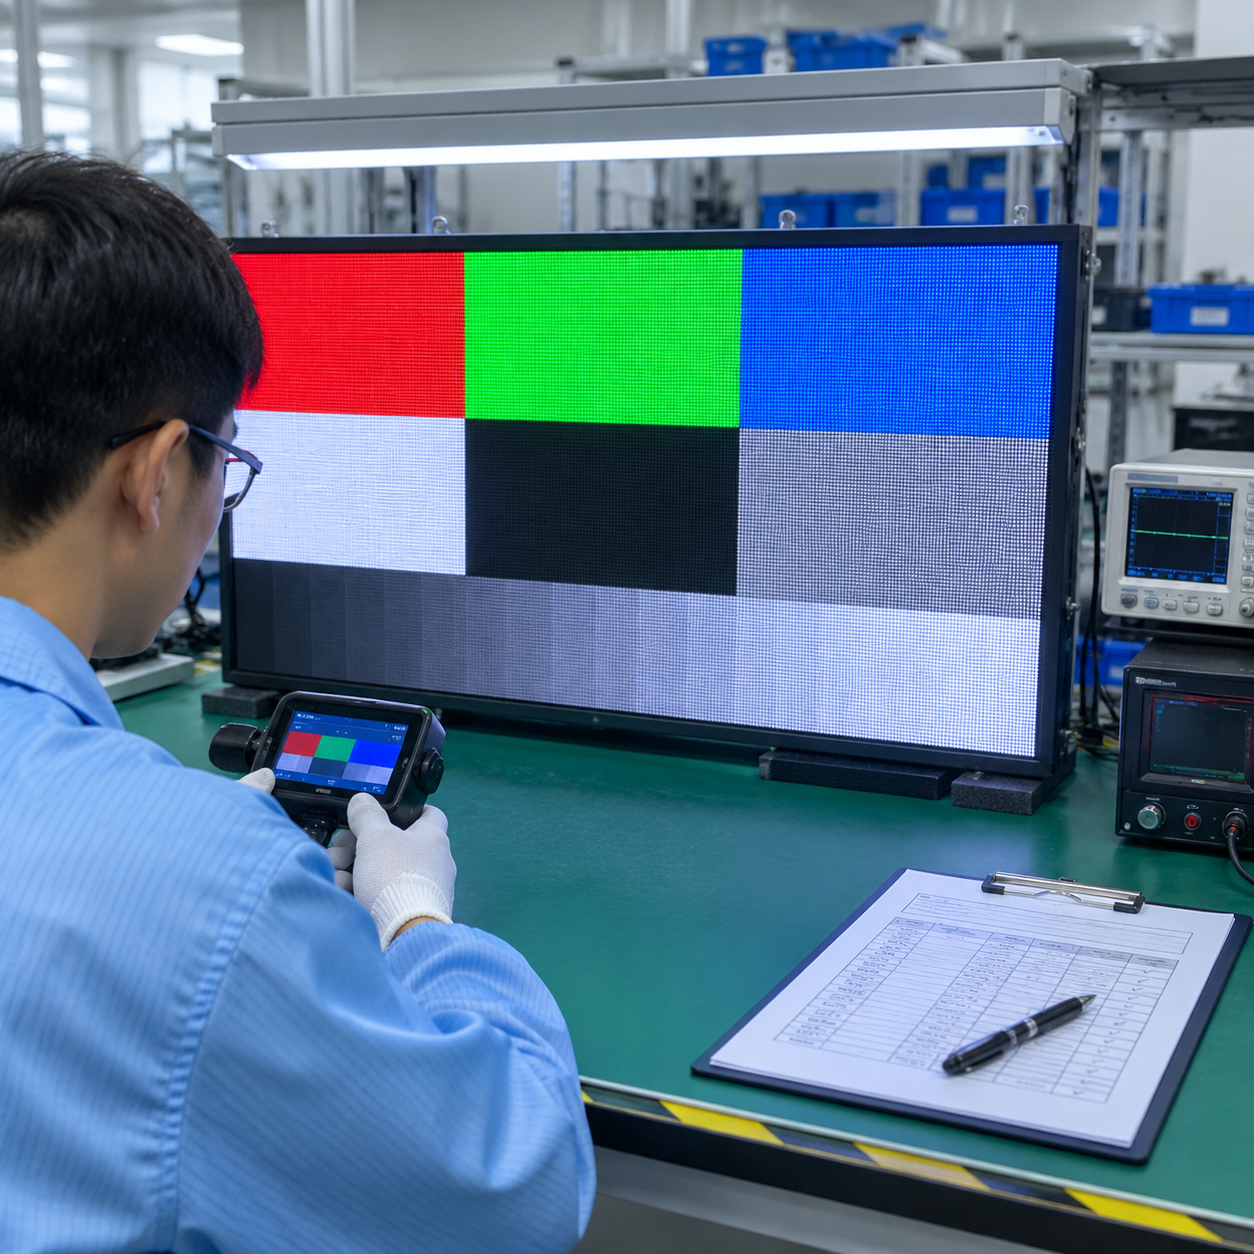
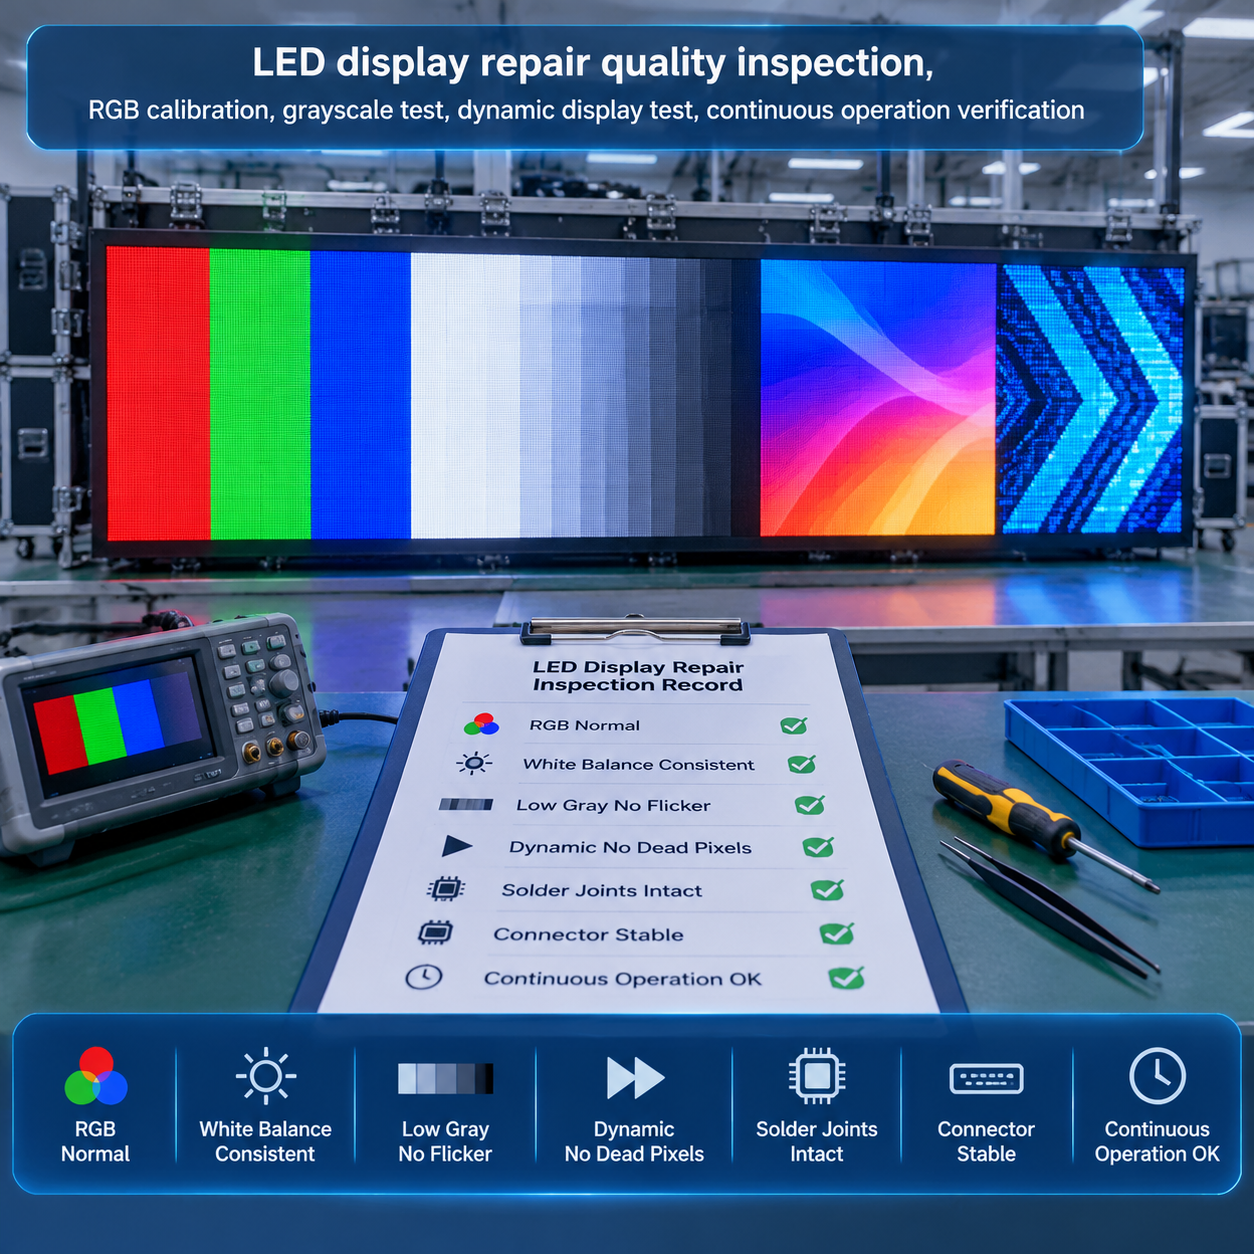
依次播放红色、绿色和蓝色画面,检查维修位置是否与周围灯珠颜色一致。单色测试能够发现某一个发光单元不亮的问题。
随后播放白色画面,观察亮度和色温是否均匀。若维修位置明显偏冷、偏暖或亮度不同,通常需要重新核对备件参数和焊接状态。
灰度与动态测试
灰度测试可以发现低亮度状态下的闪烁、暗点和亮度不稳定。动态测试可播放移动画面、渐变画面和高对比画面,检查是否出现闪点、拖影或短暂黑屏。
连续运行测试
让维修后的灯板运行一段时间,观察亮度、颜色和温度是否发生变化。如果刚点亮时正常,运行后逐渐变暗或闪烁,应继续检查焊点、灯珠热稳定性和供电状态。
轻微移动排线和连接器时,画面不应出现变化。测试操作必须保持轻柔,避免人为造成新的接触故障。
常见维修误区
只按外观购买灯珠
外观相同不代表参数相同。不同灯珠可能在波长、亮度、工作电流和内部结构方面存在差异,安装后虽然能够点亮,但整屏颜色可能不一致。
用烙铁长时间加热
普通烙铁适合处理局部焊点,不适合长时间加热整颗表贴灯珠。热量过于集中,容易损伤灯珠内部结构和线路板焊盘。
直接按压灯珠
灯珠封装体较小,顶部受力可能造成内部裂纹。定位时应使用合适镊子,避免用手或工具直接按压发光面。
只测试白色画面
白色画面不能完整反映三色发光单元的状态。维修后应结合单色、灰度、动态和连续运行测试,确认显示效果稳定。
忽略散热结构
演出租赁屏长时间高亮工作时会产生较多热量。更换灯珠后,应确认面罩、密封材料和散热部件安装到位,避免热量集中在维修区域。
减少灯珠再次损坏
装卸屏体时,应握住结构件或箱体边框,避免直接按压灯板表面。运输过程中使用合适的保护层,减少震动和摩擦。
通电前检查电源电压、正负极和信号连接。供电不稳定、接口松动或接线错误,都可能使灯珠承受异常电流。通电后先以较低亮度观察,再逐步调整至工作亮度。
使用期间保持良好通风,避免通风口被遮挡。在高温环境下,不宜长时间保持最高亮度。维修记录可以包括灯珠型号、故障位置、焊接参数、测试结果和运行情况,便于后续排查相同问题。
验收标准
维修完成后,可按照以下项目进行检查:
- 维修位置能够正常显示红、绿、蓝三种颜色。
- 白色画面下,亮度和色温与周围区域基本一致。
- 低灰画面下没有明显闪烁或暗点。
- 动态画面中没有拖影、跳点和短暂黑屏。
- 焊点没有连锡、虚焊和明显残留物。
- 灯珠位置平整,面罩安装后没有受压。
- 连续运行后,故障没有重新出现。
- 灯板连接器、排线和供电接口状态稳定。
对于需要频繁租赁的屏体,可以将维修后的灯板装入完整箱体进行模拟测试,检查运输和安装状态下是否出现接触问题。户外使用时,还应确认防潮处理和结构密封状态。
灯珠维修的关键不只是焊接动作,还包括故障定位、备件匹配、焊盘保护和维修后复测。恒彩电子在备件管理中,应保持型号、批次和参数记录一致,减少维修后出现亮度和色彩差异。